La produttività delle macchine fustellatrici per il packaging non deve essere valutata esclusivamente in base alla loro velocità nominale, ma anche alla capacità di mantenere costanti le condizioni di taglio, cordonatura e registro durante l’intero processo produttivo.
Nella trasformazione industriale del cartoncino e del cartone ondulato, la ripetibilità dipende dall’interazione tra le proprietà del materiale, l’alimentazione, la stabilità meccanica, la preparazione della fustella e il controllo del processo. Quando aumentano i volumi di produzione, anche piccole variazioni possono tradursi in perdite significative di materiale, tempo e capacità produttiva.
Stabilità del materiale e registro: il punto di partenza per una fustellatura precisa
L’uniformità del supporto condiziona direttamente la precisione della fustellatura. Le variazioni di umidità, spessore, grammatura o rigidità possono modificare il comportamento del foglio durante il trasporto e compromettere la stabilità dimensionale del prodotto finito.
Nel cartoncino, le variazioni di umidità possono provocare deformazioni che rendono più difficile mantenere il registro. Nel cartone ondulato, la geometria dell’onda, la resistenza alla compressione e le irregolarità di planarità introducono ulteriori variabili.
Il controllo deve quindi iniziare prima che il materiale entri nella macchina.
Alimentazione e posizionamento del foglio
Un’alimentazione irregolare genera scostamenti che non sempre possono essere corretti mediante regolazioni successive. La sincronizzazione tra mettifoglio, tavola di registro e barre pinze è fondamentale per mantenere il corretto posizionamento di ogni foglio.
La TechnoCut 1050-S di DGM Europe integra una tavola di registro con guide di spinta e trazione, una superficie antistatica e un sistema di alimentazione non-stop, progettati per favorire la stabilità durante la produzione continua.
Pressione di fustellatura e uniformità del taglio
Una pressione insufficiente può provocare tagli incompleti, mentre una pressione eccessiva accelera l’usura degli utensili e può danneggiare il supporto.
La regolazione deve considerare la geometria della fustella, l’altezza e lo stato delle lame, le caratteristiche del materiale e la distribuzione della pressione sulla superficie di lavoro. L’obiettivo non è applicare la massima forza disponibile, ma ottenere un taglio completo e uniforme utilizzando la pressione necessaria.
Cordonatura e comportamento durante la piegatura
La qualità della fustellatura deve essere valutata anche dopo il taglio. Una cordonatura dimensionata in modo errato può provocare fessurazioni, rotture superficiali o deformazioni durante le successive operazioni di piegatura e incollaggio.
Il rapporto tra lo spessore del cartone, la direzione della fibra, l’altezza dei filetti e la geometria dei canali di cordonatura deve essere verificato durante la messa a punto, soprattutto nelle lavorazioni di astucci pieghevoli con requisiti particolarmente elevati.
Come evitare la perdita di ripetibilità nelle lunghe tirature
Nelle Fustellatrici industriali, la ripetibilità dipende dal mantenimento di un rapporto stabile tra gli elementi meccanici e le condizioni di processo.
L’usura progressiva delle lame, i giochi nei sistemi di trasporto e l’accumulo di residui possono modificare il comportamento della macchina senza provocare inizialmente un arresto.
Per questo motivo, le verifiche non dovrebbero limitarsi al primo foglio approvato. È consigliabile stabilire controlli periodici del registro, della qualità del taglio, della cordonatura e dell’estrazione degli sfridi, adattandone la frequenza alla criticità della lavorazione e allo storico degli scostamenti.
Anche l’estrazione automatica degli sfridi, o stripping, influisce sulla continuità produttiva. Una separazione inefficace può provocare accumuli, interruzioni e difetti nelle lavorazioni successive.
Controllo qualità nel packaging: misurare la stabilità, non soltanto gli scarti
Un sistema efficace di Controllo qualità nel packaging deve individuare le tendenze prima che i difetti superino le tolleranze stabilite.
Oltre a contabilizzare le unità scartate, è opportuno analizzare l’andamento del registro, i difetti di taglio, le anomalie nell’estrazione degli sfridi e i microfermi associati al processo.
Il confronto tra i risultati ottenuti all’inizio, a metà e alla fine della tiratura consente di identificare scostamenti progressivi legati all’usura, alla temperatura o alle condizioni del materiale.
Questo monitoraggio è particolarmente importante quando la fustellatura alimenta successive operazioni di piegatura e incollaggio, nelle quali uno scostamento dimensionale può moltiplicare i problemi di assemblaggio.
DGM Europe: tecnologia per mantenere la precisione su scala industriale
DGM Europe dispone di una gamma di fustellatrici piane adatte a diverse esigenze di trasformazione.
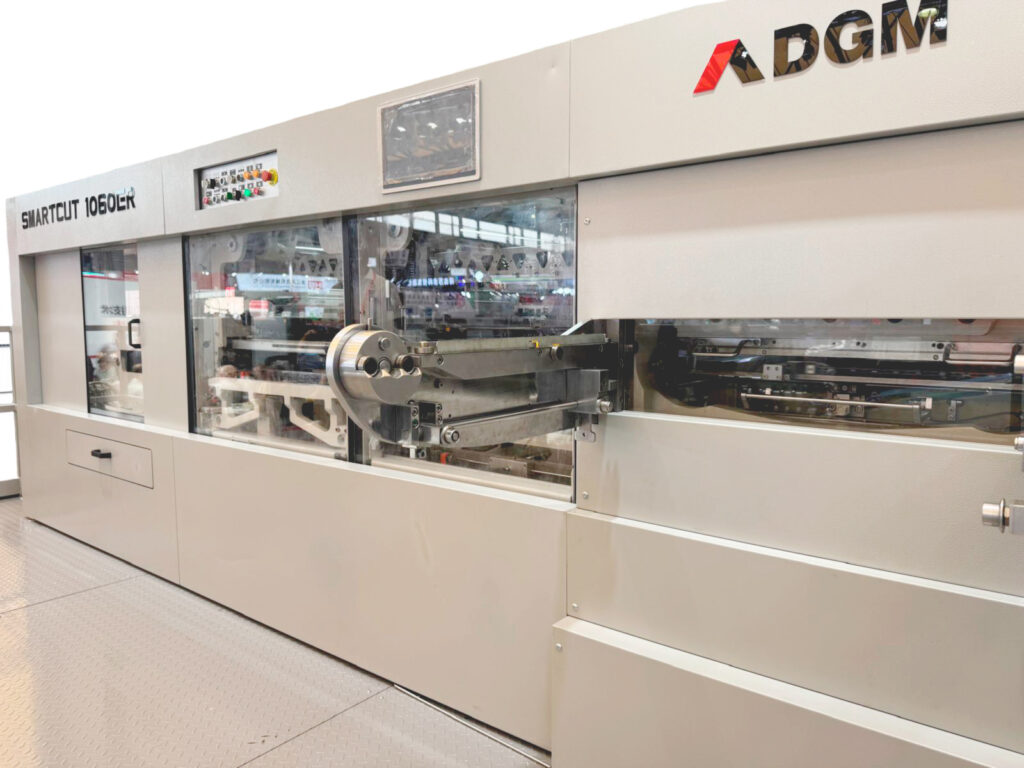
La TechnoCut 1050-S raggiunge velocità fino a 7.500 fogli/ora e integra sistemi di registro ed estrazione automatica degli sfridi. Per i formati più grandi, la TechnoCut 1650-S lavora cartone ondulato fino a 10 mm di spessore e formati di 1.650 × 1.200 mm. La SmartCut 1060 E/ER, invece, offre velocità fino a 8.000 fogli/ora, con opzioni di stripping e blanking per automatizzare la separazione del prodotto finito.
Queste configurazioni consentono di selezionare una soluzione in funzione del materiale, del formato, dei requisiti di finitura e dell’organizzazione della linea, senza compromettere la qualità per perseguire esclusivamente una maggiore velocità.
Contatta DGM Europe e scopri quale configurazione di fustellatura si adatta meglio ai tuoi volumi di produzione, ai requisiti di precisione e agli obiettivi di qualità.