
La productivité des machines de découpe pour l’emballage ne doit pas être évaluée uniquement en fonction de leur vitesse nominale, mais aussi de leur capacité à maintenir des conditions constantes de découpe, de rainage et de repérage tout au long de la production.
Dans la transformation industrielle du carton compact et du carton ondulé, la répétabilité dépend de l’interaction entre les propriétés du matériau, l’alimentation, la stabilité mécanique, la préparation de l’outil de découpe et le contrôle du processus. Lorsque les volumes de production augmentent, de légères variations peuvent entraîner des pertes importantes de matière, de temps et de capacité productive.
Stabilité du matériau et repérage : les fondements d’une découpe précise
L’homogénéité du support conditionne directement la précision de la découpe. Les variations d’humidité, d’épaisseur, de grammage ou de rigidité peuvent modifier le comportement de la feuille pendant son transport et affecter la stabilité dimensionnelle du produit fini.
Dans le carton compact, les variations d’humidité peuvent provoquer des déformations qui compliquent le repérage. Dans le carton ondulé, la géométrie des cannelures, la résistance à la compression et les irrégularités de planéité introduisent des variables supplémentaires.
Le contrôle doit donc commencer avant même l’entrée du matériau dans la machine.
Alimentation et positionnement des feuilles
Une alimentation irrégulière génère des écarts qui ne peuvent pas toujours être corrigés par des réglages ultérieurs. La synchronisation entre le margeur, la table de repérage et les barres de pinces est essentielle pour maintenir le positionnement de chaque feuille.
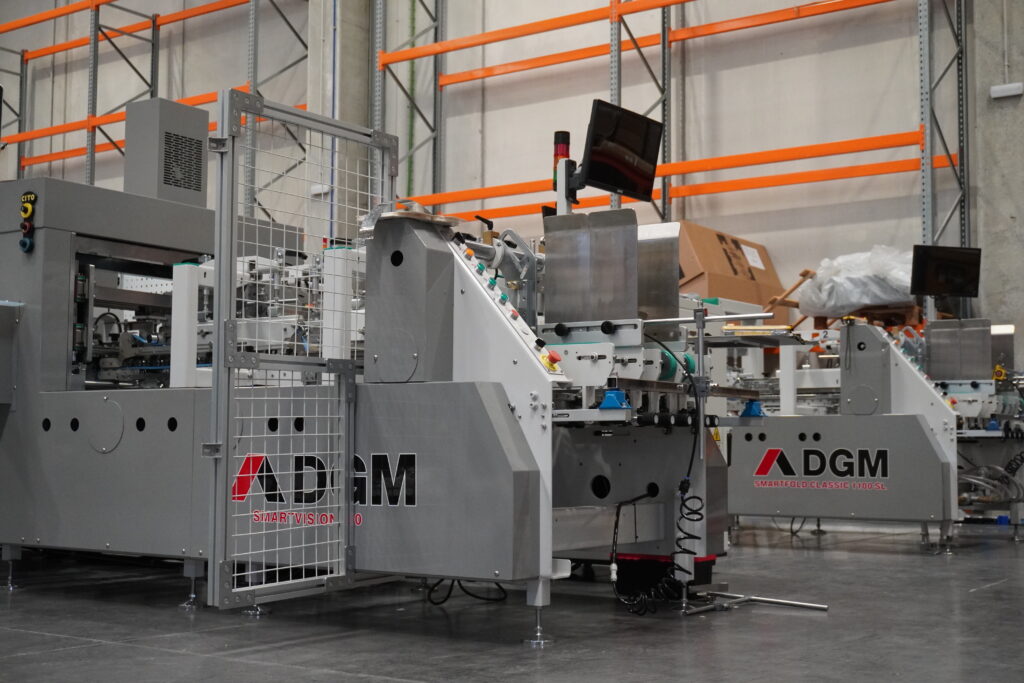
La TechnoCut 1050-S de DGM Europe intègre une table de repérage équipée de taquets pousseurs et tireurs, une surface antistatique et un système d’alimentation non-stop, conçus pour favoriser la stabilité pendant la production continue.
Pression de découpe et uniformité de coupe
Une pression insuffisante peut entraîner des coupes incomplètes, tandis qu’une pression excessive accélère l’usure des outils et peut détériorer le support.
Le réglage doit tenir compte de la géométrie de la forme de découpe, de la hauteur et de l’état des filets coupants, des caractéristiques du matériau et de la répartition de la pression sur la surface de travail. L’objectif n’est pas d’appliquer la force maximale disponible, mais d’obtenir une coupe complète et uniforme avec la pression nécessaire.
Rainage et comportement lors du pliage
La qualité de la découpe doit également être évaluée après l’opération de coupe. Un rainage mal dimensionné peut provoquer des fissures, des ruptures superficielles ou des déformations lors du pliage et du collage.
La relation entre l’épaisseur du carton, le sens des fibres, la hauteur des filets et la géométrie des canaux de rainage doit être validée pendant la mise en route, particulièrement pour les travaux exigeants de fabrication d’étuis pliants.
Comment éviter la perte de répétabilité sur les longues séries de production
Sur les Machines de découpe industrielles, la répétabilité dépend du maintien d’une relation stable entre les composants mécaniques et les conditions du processus.
L’usure progressive des filets coupants, les jeux mécaniques dans les systèmes de transport et l’accumulation de déchets peuvent modifier le comportement de l’équipement sans provoquer immédiatement un arrêt.
Les vérifications ne doivent donc pas se limiter à la première feuille validée. Il est recommandé de mettre en place des contrôles périodiques du repérage, de la qualité de coupe, du rainage et de l’évacuation des déchets, en adaptant leur fréquence à la criticité du travail et à l’historique des écarts constatés.
L’évacuation automatique des déchets, ou stripping, influence également la continuité de la production. Une séparation insuffisante peut entraîner des accumulations, des interruptions et des défauts lors des opérations suivantes.
Contrôle qualité dans l’emballage : mesurer la stabilité, pas seulement les rebuts
Un système efficace de Contrôle qualité dans l’emballage doit détecter les tendances avant que les défauts ne dépassent les tolérances établies.
Au-delà du comptage des unités rejetées, il convient d’analyser l’évolution du repérage, les défauts de coupe, les incidents liés à l’évacuation des déchets et les micro-arrêts associés au processus.
La comparaison des résultats obtenus au début, au milieu et à la fin d’une série permet d’identifier les écarts progressifs liés à l’usure, à la température ou aux conditions du matériau.
Ce suivi est particulièrement important lorsque la découpe alimente des opérations ultérieures de pliage-collage, où un écart dimensionnel peut multiplier les problèmes d’assemblage.
DGM Europe : une technologie pour maintenir la précision à l’échelle industrielle
DGM Europe propose une gamme de machines de découpe à plat adaptées aux différents besoins de transformation du carton.
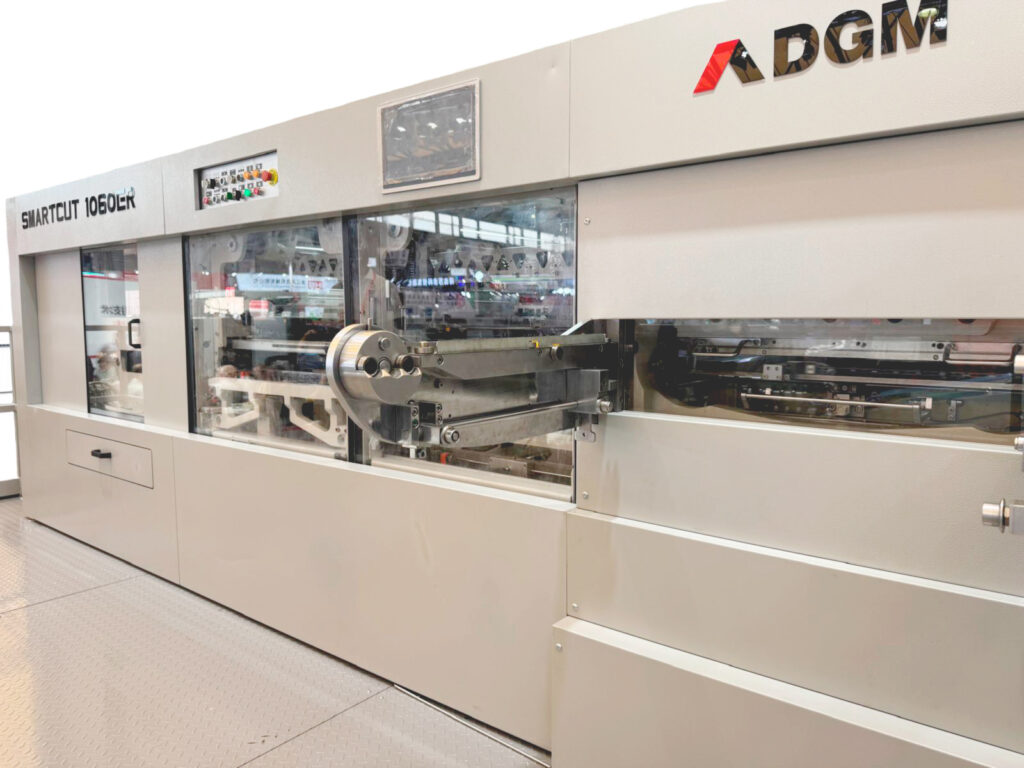
La TechnoCut 1050-S atteint des vitesses allant jusqu’à 7 500 feuilles par heure et intègre des systèmes de repérage et d’éjection automatique des déchets. Pour les formats plus importants, la TechnoCut 1650-S traite du carton ondulé jusqu’à 10 mm d’épaisseur et des formats de 1 650 × 1 200 mm. De son côté, la SmartCut 1060 E/ER offre des vitesses allant jusqu’à 8 000 feuilles par heure, avec des options de stripping et de séparation des poses (blanking) permettant d’automatiser la séparation des produits finis.
Ces configurations permettent de sélectionner une solution en fonction du matériau, du format, des exigences de finition et de l’organisation de la ligne, sans compromettre la qualité dans le seul objectif d’augmenter la vitesse de production.
Contactez DGM Europe et découvrez quelle configuration de découpe correspond le mieux à vos volumes de production, à vos exigences de précision et à vos objectifs de qualité.