La productividad de las máquinas troqueladoras para packaging no debe evaluarse únicamente por su velocidad nominal, sino por su capacidad para mantener las condiciones de corte, hendido y registro durante toda la producción.
En la conversión industrial de cartoncillo y cartón ondulado, la repetibilidad depende de la interacción entre las propiedades del material, la alimentación, la estabilidad mecánica, la preparación del troquel y el control del proceso. Cuando aumenta el volumen de fabricación, pequeñas variaciones pueden convertirse en pérdidas significativas de material, tiempo y capacidad productiva.
Estabilidad del material y registro: el punto de partida de un troquelado preciso
La uniformidad del soporte condiciona directamente la precisión del troquelado. Las variaciones de humedad, espesor, gramaje o rigidez pueden modificar el comportamiento de la hoja durante su transporte y afectar a la estabilidad dimensional del producto terminado.
En cartoncillo, los cambios de humedad pueden provocar deformaciones que dificultan el registro. En cartón ondulado, la geometría de la onda, la resistencia a la compresión y las irregularidades de planitud introducen variables adicionales.
Por tanto, el control debe comenzar antes de la entrada del material en la máquina.
Alimentación y posicionamiento de la hoja
Una alimentación irregular genera desviaciones que no siempre pueden corregirse mediante ajustes posteriores. La sincronización entre alimentador, mesa de registro y barras de pinzas resulta fundamental para mantener la posición de cada hoja.
La TechnoCut 1050-S de DGM Europe incorpora una mesa de registro con guías de empuje y tracción, superficie antiestática y alimentación non-stop, diseñada para favorecer la estabilidad durante la producción continua.
Presión de troquelado y uniformidad del corte
Una presión insuficiente puede producir cortes incompletos, mientras que una presión excesiva acelera el desgaste de los útiles y puede deteriorar el soporte.
La regulación debe considerar la geometría del troquel, la altura y el estado de las cuchillas, las características del material y la distribución de presión sobre la superficie de trabajo. El objetivo no es aplicar la máxima fuerza disponible, sino conseguir un corte completo y uniforme con la presión necesaria.
Hendido y comportamiento durante el plegado
La calidad del troquelado también debe evaluarse después del corte. Un hendido incorrectamente dimensionado puede provocar fisuras, roturas superficiales o deformaciones durante el plegado y encolado.
La relación entre espesor del cartón, sentido de fibra, altura de los flejes y geometría de los canales de hendido debe validarse durante la puesta a punto, especialmente en trabajos de estuchería de alta exigencia.
Cómo evitar la pérdida de repetibilidad en tiradas largas
En las troqueladoras industriales, la repetibilidad depende de mantener estable la relación entre los elementos mecánicos y las condiciones de proceso.
El desgaste progresivo de las cuchillas, las holguras en los sistemas de transporte y la acumulación de residuos pueden modificar el comportamiento del equipo sin provocar inicialmente una parada.
Por ello, las comprobaciones no deberían limitarse a la primera hoja aprobada. Es recomendable establecer controles periódicos de registro, calidad del corte, hendido y extracción de recortes, ajustando su frecuencia según la criticidad del trabajo y el historial de desviaciones.
La extracción automática de residuos o stripping también influye en la continuidad productiva. Una separación deficiente puede provocar acumulaciones, interrupciones y defectos en las operaciones posteriores.
Control de calidad en packaging: medir la estabilidad, no solo los rechazos
Un sistema eficaz de control de calidad en packaging debe detectar tendencias antes de que los defectos superen las tolerancias establecidas.
Además de contabilizar unidades rechazadas, conviene analizar la evolución del registro, los defectos de corte, las incidencias de extracción y las microparadas asociadas al proceso.
La comparación entre los resultados de inicio, mitad y final de tirada permite identificar desviaciones progresivas relacionadas con el desgaste, la temperatura o las condiciones del material.
Este seguimiento resulta especialmente importante cuando el troquelado alimenta procesos posteriores de plegado-encolado, donde una desviación dimensional puede multiplicar los problemas de montaje.
DGM Europe: tecnología para mantener la precisión a escala industrial
DGM Europe dispone de una gama de troqueladoras planas adaptadas a distintas necesidades de conversión.
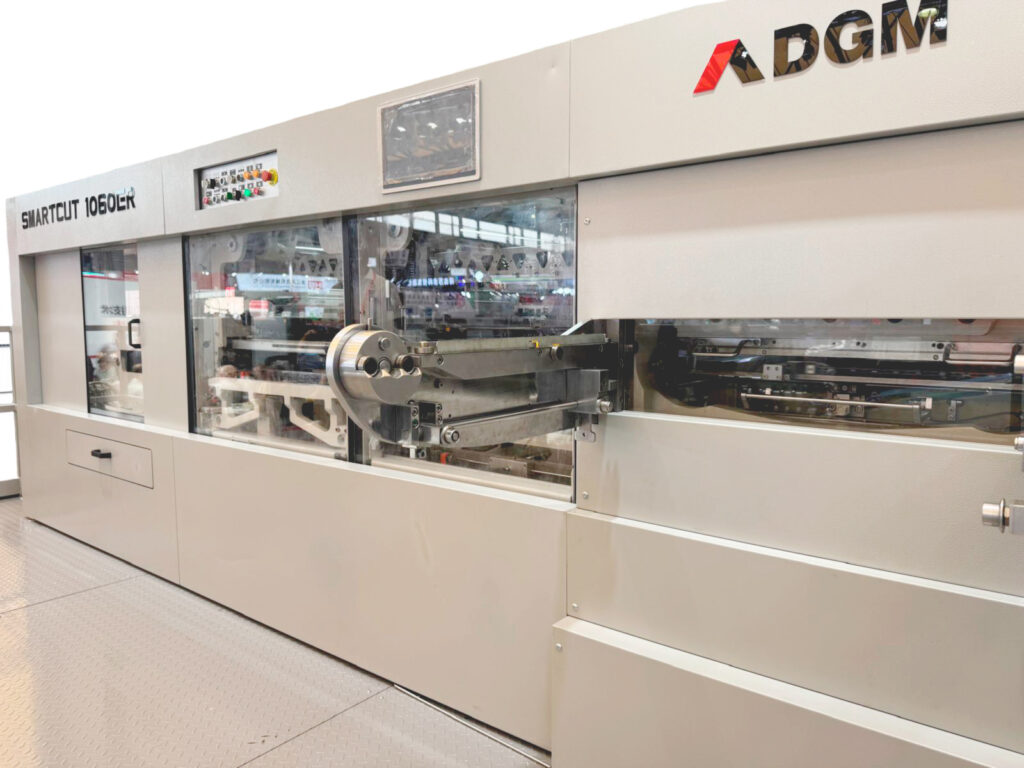
La TechnoCut 1050-S alcanza velocidades de hasta 7.500 hojas/hora e incorpora sistemas de registro y extracción automática de recortes. Para formatos mayores, la TechnoCut 1650-S procesa cartón ondulado de hasta 10 mm y formatos de 1.650 × 1.200 mm. Por su parte, la SmartCut 1060 E/ER ofrece velocidades de hasta 8.000 hojas/hora, con opciones de stripping y blanking para automatizar la separación del producto terminado.
Estas configuraciones permiten seleccionar una solución según el material, el formato, las exigencias de acabado y la organización de la línea, sin comprometer la calidad por perseguir exclusivamente una mayor velocidad.
Contacta con DGM Europe y descubre qué configuración de troquelado se adapta mejor a tus volúmenes de producción, requisitos de precisión y objetivos de calidad.